

 English
 日本語
 русский
 Deutsch
Die Blechbronze-Buchse für Bergbaugeräte verwendet hochreines Kupfer als Grundmaterial ...
Startseite / Nachricht / Branchennachrichten / Bronze-Flanschlager: Legierungsauswahl, Toleranzen und Installationsanleitung
Schiffsantriebs- und Versiegelungsgerät
Ozeanbohr- und Schiffsverriegelungshebeausrüstung
Bergbaugeräte
Baumaschinen
Öl und Gas, metallurgische Ausrüstung
Inhalt
Ein Wartungsteam eines Steinbruchs presst ein Bronze-Flanschlager mit 60 mm Bohrung in eine Förderband-Kopftrommel, zieht die Gehäuseschrauben fest und stellt fest, dass der Flansch innerhalb eines Monats gerissen ist. Die Bronze war nicht der Schwachpunkt. Die Gehäusefläche hinter dem Flansch war weder flach noch rechtwinklig zur Bohrung, so dass der axiale Widerstand der Welle eine dünne Gusskante anstelle der vollen Flanschfläche belastete.
Diese Fehlerreihenfolge erklärt, wie Bronze-Flanschlager ausgewählt werden sollten. Die Legierung setzt die Obergrenze in Bezug auf Belastung, Geschwindigkeit und Korrosionsbeständigkeit. Die Flanschgeometrie, der Presssitz und das Laufspiel entscheiden darüber, ob man diese Obergrenze überhaupt erreicht. Ein Flanschlager aus Zinnbronze mit korrekter Passung überdauert jedes Mal ein Lager aus Aluminiumbronze mit schräger Schulter.
Ein Flanschlager aus Bronze ist eine zylindrische Hülse mit einem integrierten Radialflansch an einem Ende. Die Hülse trägt die Radiallast. Der Flansch erfüllt drei separate Aufgaben, die bei der Spezifikation häufig miteinander verwechselt werden.
Was der Flansch nicht ist, ist ein Axiallager. Dauerhafte Axiallasten über etwa 10 bis 15 Prozent der radialen Nennleistung erfordern im Allgemeinen eine separate Anlaufscheibe oder eine Wälzkörperanordnung.
| Rücksichtnahme | Schlichte Bronzehülse | Flanschlager aus Bronze |
|---|---|---|
| Axiale Retention | Sicherungsring, Schulter oder Endkappe erforderlich | Wird durch den Flansch gegen die Gehäusefläche gehalten |
| Axialschubkapazität | Minimal, nur durch die Stirnflächen festgelegt | Moderat, eingestellt durch Flanschdicke und Sitzebenheit |
| Gehäusebearbeitung | Bohrung plus Haltenut | Bohrung plus flache, quadratische Anlagefläche |
| Kontrolle der Einführtiefe | Gemessen beim Drücken | In einem Durchgang durch den Flansch fixiert |
| Typische Verwendung | Geschlossene Drehzapfen, Umlenkrollen | Förderrollen, Ruderschäfte, Exzenter für Brecher, Verbindungszapfen |
Die meisten Ausfälle von Flanschlagern aus Bronze, die auf weiche Bronze zurückgeführt werden, sind eher auf die für die Umgebung falsche Legierungsfamilie als auf einen schlechten Guss zurückzuführen. Vier Familien decken den Großteil der industriellen Flanschlagerbestellungen ab, und jede von ihnen fällt auf unterschiedliche Weise aus.
| Legierungsfamilie | Härte und Belastung | Korrosion und Temperatur | Beste Passform | Achten Sie auf |
|---|---|---|---|---|
| Bleihaltige Zinnbronze (SAE 660 / C93200) | 60-80 HB, mäßige Belastung | Mäßige Korrosion, gut bis etwa 230 °C | Allgemeine Maschinen, Förderanlagen, Pumpen | Der Bleigehalt schränkt Trinkwasser und einige regulierte Produkte ein |
| Zinnbronze mit hohem Bleigehalt (Typ C93600) | 55-70 HB, geringere Festigkeit | Ähnlich SAE 660 | Leichte Belastungen, einfache Bearbeitung, Einbettbarkeit | Niedrigste Ermüdungsfestigkeit der Familie |
| Aluminiumbronze (C95400, C95500, C95200) | 150-200 HB, hohe Festigkeit | Hervorragende Seewasser- und Kavitationsbeständigkeit | Schiffsruder, Umgang mit Mineralien, hoher Schock | Maschinell langsam, bettet Schmutz schlecht ein, muss ausgerichtet werden |
| Manganbronze (C86300) | 180-220 HB, sehr hohe Festigkeit | Mäßige Korrosion, gut bei hoher Belastung | Schwere Druckflächen, Schneckenräder | Schlechter Wert für leichte Drehzapfen |
| Messing (C36000, C46400) | 80-120 HB, geringe bis mittlere Belastung | Entzinkungsrisiko im Meerwasser | Leichte Angelpunkte, frisches Wasser, niedrige Kosten | Mit der Temperatur nimmt die Festigkeit schnell ab |
| Selbstschmierende Bronze (mit Graphit oder Öl imprägniert) | Niedrigere PV-Grenze als bei massiver Bronze | Hängt vom Steckermaterial ab | Entlegene, heiße oder unzugängliche Stellen | Nicht für hohe Geschwindigkeit oder starke Stöße geeignet |
Es folgen zwei praktische Punkte. Bleihaltige Zinnbronze ist nach wie vor die Standardlösung für allgemeine Maschinen, da sie sich sauber bearbeiten lässt, Sand einbettet und eine geringfügige Schmierung verträgt. Aluminiumbronze kostet mehr und lässt sich langsamer bearbeiten, doch im Salzsprühnebel oder in einer stoßbelasteten exzentrischen Position überdauert es drei Zinnbronze-Austausche, vorausgesetzt, die Schmierung ist sauber und die Welle ausgerichtet.
Die Legierungsentscheidung wird normalerweise pro Subsystem und nicht pro Maschine getroffen. Das gleiche Schiff oder derselbe Brecher kann bei einer stark belasteten Ruder- oder Exzenterposition Aluminiumbronze und bei geringer belasteten Drehpunkten Zinnbronze verarbeiten. Die Beschaffung dieser gemischten Stückliste ist einfacher, wenn ein Lieferant sie organisiert Sortiment an Kupferbuchsen Zuerst nach Legierungsfamilie und dann nach Anwendung, da dies die Reihenfolge ist, in der die Auswahl tatsächlich getroffen wird.
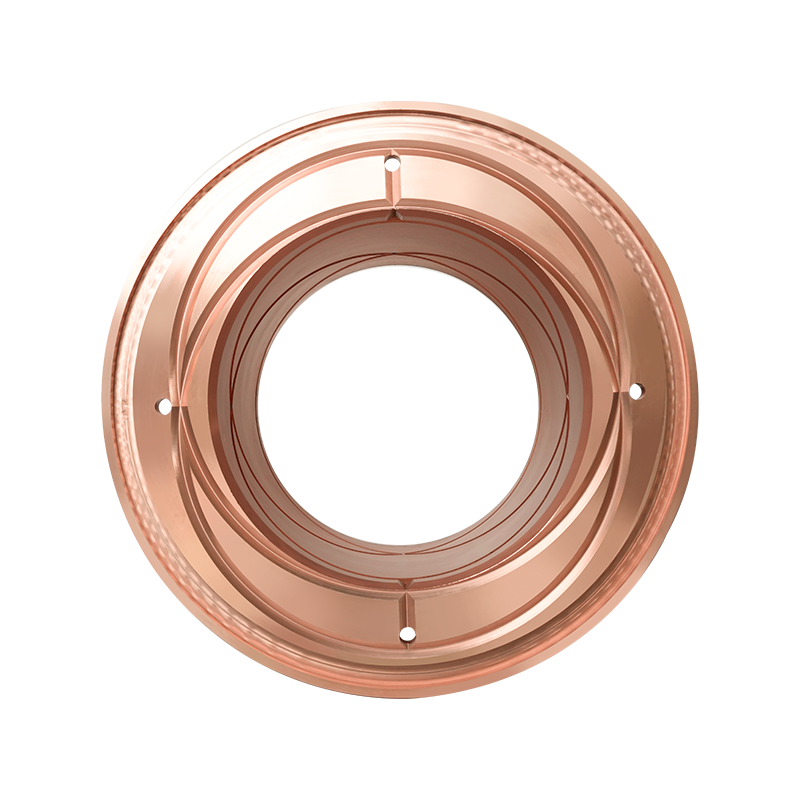 Zinnbronzebuchse für Bergbauausrüstung Zinnbronzebuchse für Bergbauausrüstung uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... Produkt anzeigen →
Dies sind die Zahlen, die es wert sind, in eine Zeichnung oder einen Kaufauftrag aufgenommen zu werden. Dabei handelt es sich um Faustregeln für den Betrieb aus Gussbronze auf einer Welle aus gehärtetem Stahl. Sie sollten an Temperatur, Schmierung und Stöße angepasst werden.
Die Falle, auf die die meisten Käufer stoßen, ist das nachträgliche Verschließen der Bohrung. Drücken Sie ein Lager mit 60 mm Bohrung in ein H7-Gehäuse mit 0,05 mm Übermaß und die Bohrung schließt sich um einen vergleichbaren Betrag, etwa 0,04 bis 0,06 mm. Wenn in der Zeichnung ein Laufspiel von 0,08 mm angegeben ist und die Bohrung vor dem Pressen fertiggestellt wurde, kann es sein, dass die Baugruppe fast kein Spiel mehr hat und beim ersten Aufwärmen unter Last festsitzt.
Bronze-Flanschlager vertragen eine geringfügige Schmierung besser als Wälzkörper, unterliegen aber dennoch einer Belastungs- und Geschwindigkeitsbegrenzung. Drei Konfigurationen decken die meisten industriellen Anwendungen ab.
Typische Kataloggrenzwerte für Bronzeguss liegen bei etwa 3 bis 5 MPa x m/s mit Fettschmierung und 0,8 bis 1,5 MPa x m/s trocken mit Graphitstopfen. Die tatsächliche Zahl hängt von der Legierung, der Wellenoberfläche und der Wärmeableitung des Gehäuses ab. Oberhalb dieser Grenzen fällt das Lager nicht plötzlich aus; Das Spiel öffnet sich, der Verschleiß beschleunigt sich und der Flansch beginnt, Seitenlasten aufzunehmen, für die er nie ausgelegt war.
 Selbstschmierende Messingbuchsen für Maschinenbau Selbstschmierende Messingbuchsen für Maschinenbau is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Produkt anzeigen →
Flanschlager eignen sich für schwere Lasten, niedrige bis mittlere Geschwindigkeiten und schlechte Zugänglichkeit für Wartungsarbeiten. Einige Branchen dominieren die Nachfrage.
Es gibt Fälle, in denen ein Flanschlager aus Bronze die falsche Anschaffung ist. Dauerhafter starker Axialschub gehört zu einer Anlaufscheibe oder einer Kegelrollenanordnung. Eine hohe Dauergeschwindigkeit gehört zu einem Wälzlager, das kühler läuft. Sehr dünne Wände, darunter ca. 2 mm, Riss an der Flanschwurzel im Bronzeguss.
 Aluminiumbronzebuchse für Ruderübertragungssystem Aluminiumbronzebuchse für Ruderübertragungssystem is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... Produkt anzeigen →
Bei einem Bronze-Flanschlager handelt es sich häufiger um ein auf Bestellung gefertigtes Teil als um einen Katalogartikel, sodass das Bestelldokument die Qualität des Ergebnisses widerspiegelt.
Wenn ein Flansch weiterhin reißt, hören Sie auf, die Legierungen zu wechseln und beginnen Sie mit der Überprüfung des Sitzes. Ebenheit, Rechtwinkligkeit und Interferenz sind für mehr Ausfälle von Bronze-Flanschlagern verantwortlich als Tragfähigkeitswerte, und alle drei sind messbar, bevor das Teil eingepresst wird.
Yangzhou Yifeng Copper Products gießt und bearbeitet seit 2005 Kupferlegierungskomponenten in einem 30.000 Quadratmeter großen Werk mit einer Jahreskapazität von 5.000 Tonnen und einem technischen Team, das 20 Spezialisten umfasst, sowie einer gemeinsamen Forschungsbasis mit der Southwest Jiaotong University. Das Unternehmen verfügt über einen Kundenstamm, zu dem Fortune-500-Unternehmen und globale Industriekonzerne gehören. Das Sortiment umfasst Zinnbronze-, Aluminiumbronze- und Messingbuchsen, selbstschmierende Lager, Dichtungsringe aus Kupferlegierungen für den Schiffsbau und Schneckengetriebe aus Kupferlegierungen. Sie können die überprüfen Hintergrund und Fähigkeiten des Unternehmens wenn Sie mehrere Bronze-Teilenummern unter einem Lieferanten konsolidieren.
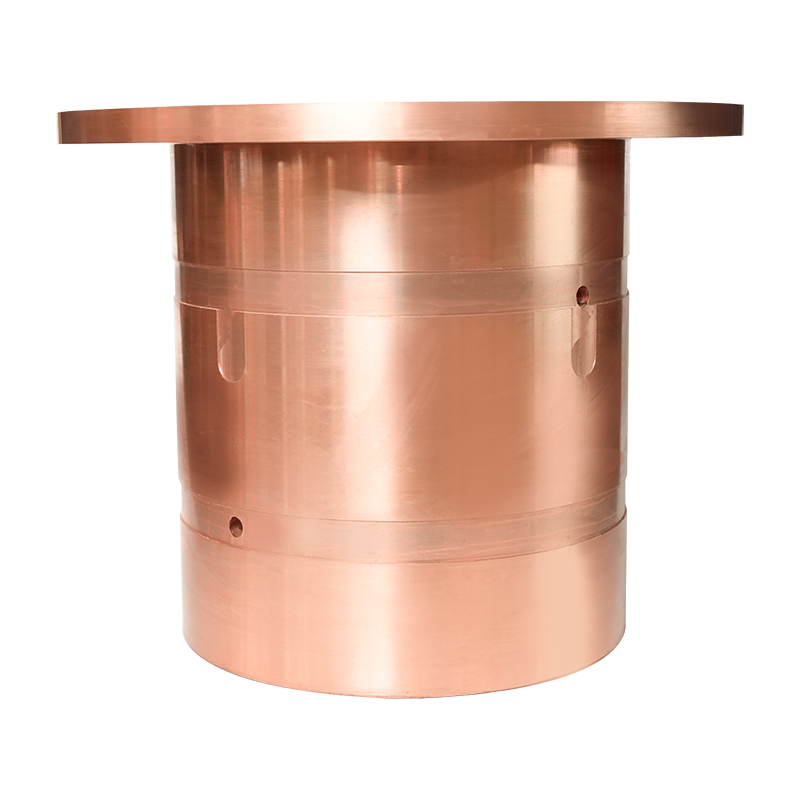
Die Blechbronze-Buchse für Bergbaugeräte verwendet hochreines Kupfer als Grundmaterial ...
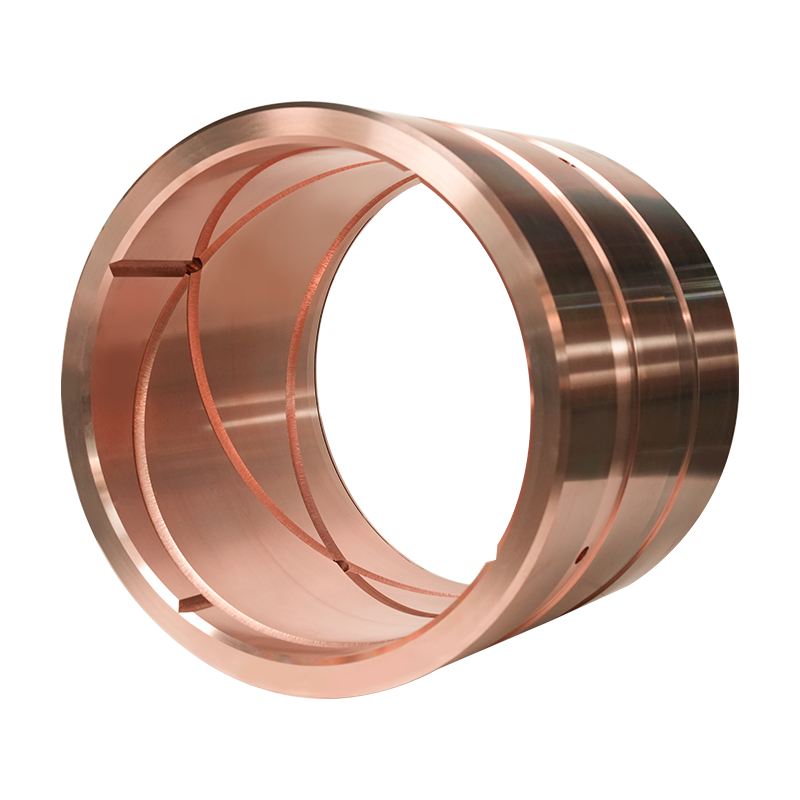
Zinnbronze-Buchse für technische Maschinen besteht aus hochwertigem Kupfersubstrat mit ...
Der Marine -Dichtungsring von Kupferlegierlegungsring ist eine wichtige Versiegelungsko...
Die Versiegelungsring von Antriebsvorrichtungsdichtungen für die marinen Kupferlegierun...
Anker-Windenlager und Zinnbronze-Buchse sind für schwere Ladung, Hochgeschwindigkeits- ...
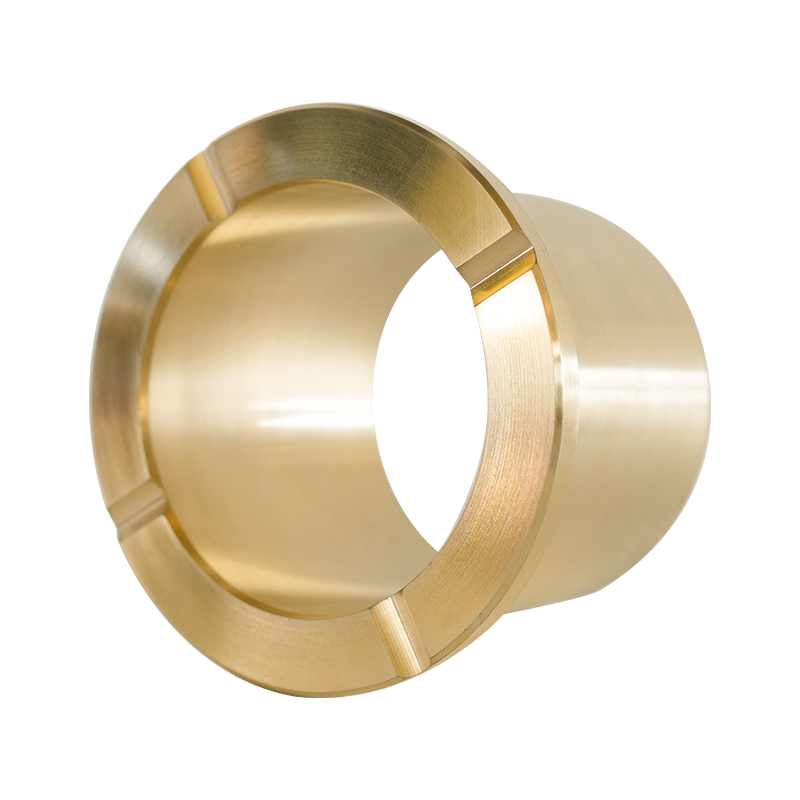
Die Brass-Brandbuchse für Bergbaugeräte ist speziell für hochladende und hohe Verhältni...
Die technische Maschinerie-Messingbuchse ist speziell für hochladende und hochkarätige ...
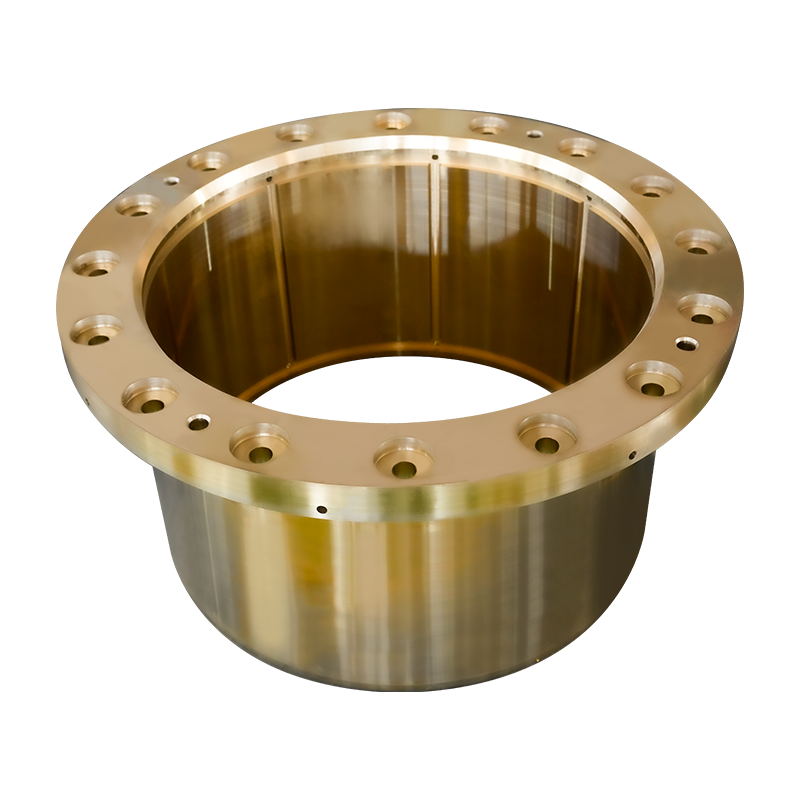
Die metallurgische Messingbuchse ist eine leistungsstarke Messingbuchse für Arbeitsbedi...
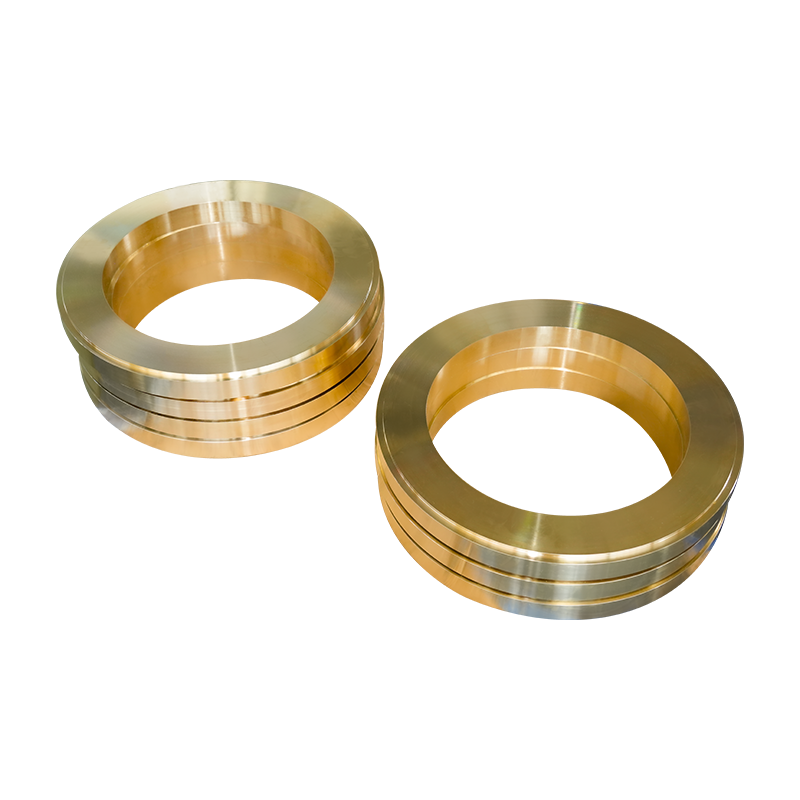
Die Messing-Buchse der Sternwellendichtungsvorrichtung ist eine leistungsstarke Messing...
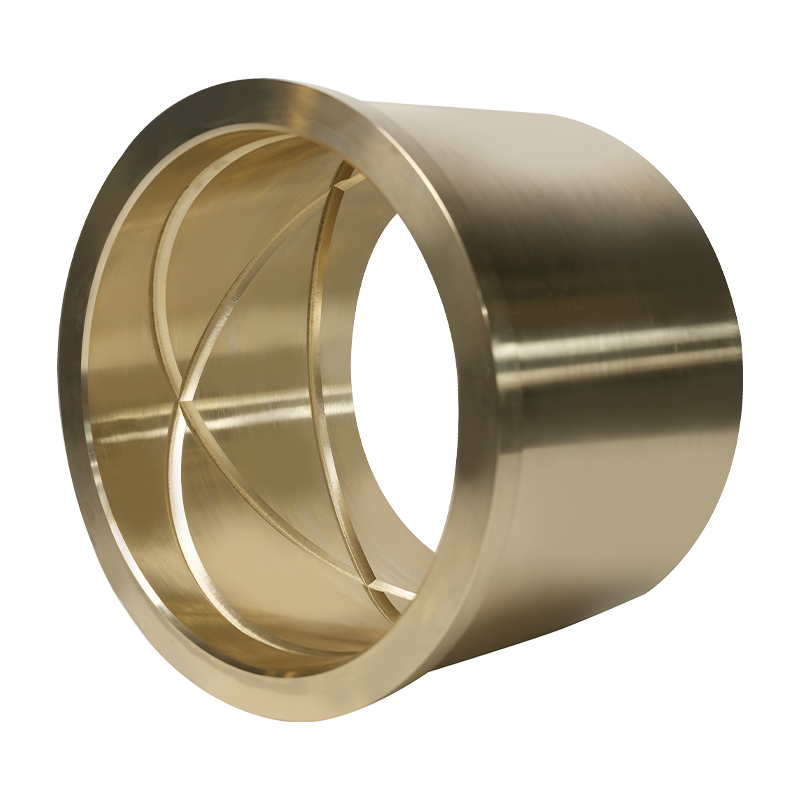
Aluminiumbronze-Buchse für das Rudertransmissionsystem ist für das Ruderübertragungssys...
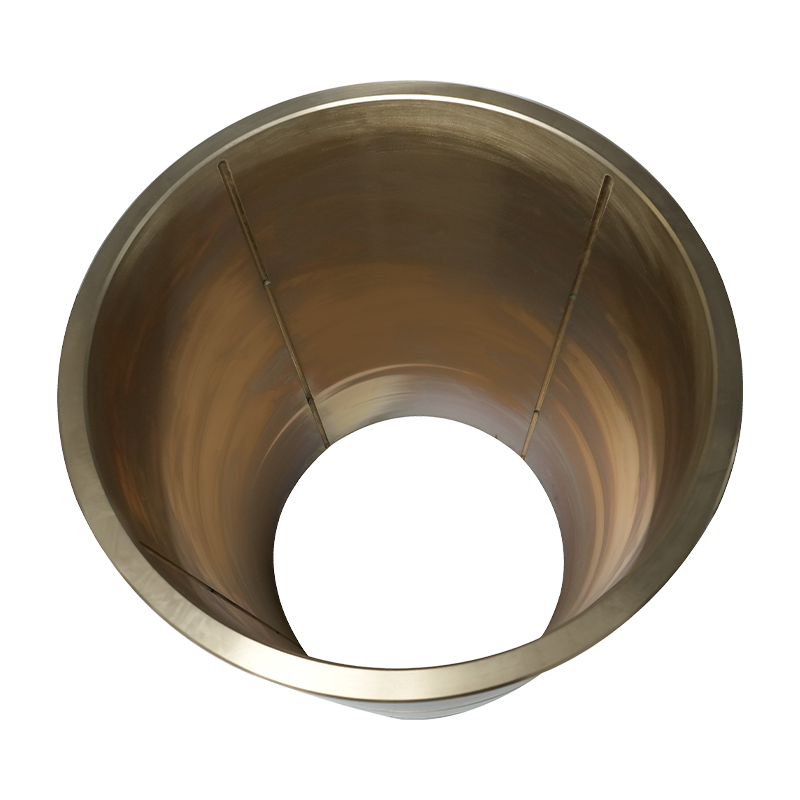
Aluminiumbronze -Buchse für Schiffsrückkopplungsprodukte für Schiffshydraulikzylinder u...
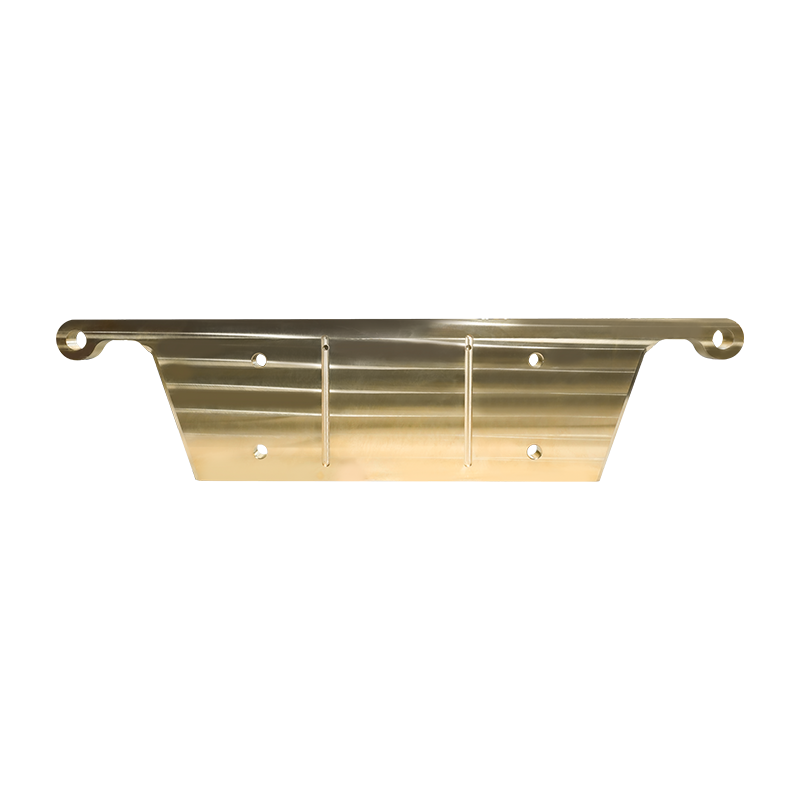
Die Messingplatte für Bergbaugeräte besteht aus hochwertigem Messingmaterial mit hohem ...
Urheberrecht © Yangzhou Yifeng Copper Products Co., Ltd. Alle Rechte vorbehalten
Chinesische Hersteller von Kupferguss Großhandel Kupfergießerei