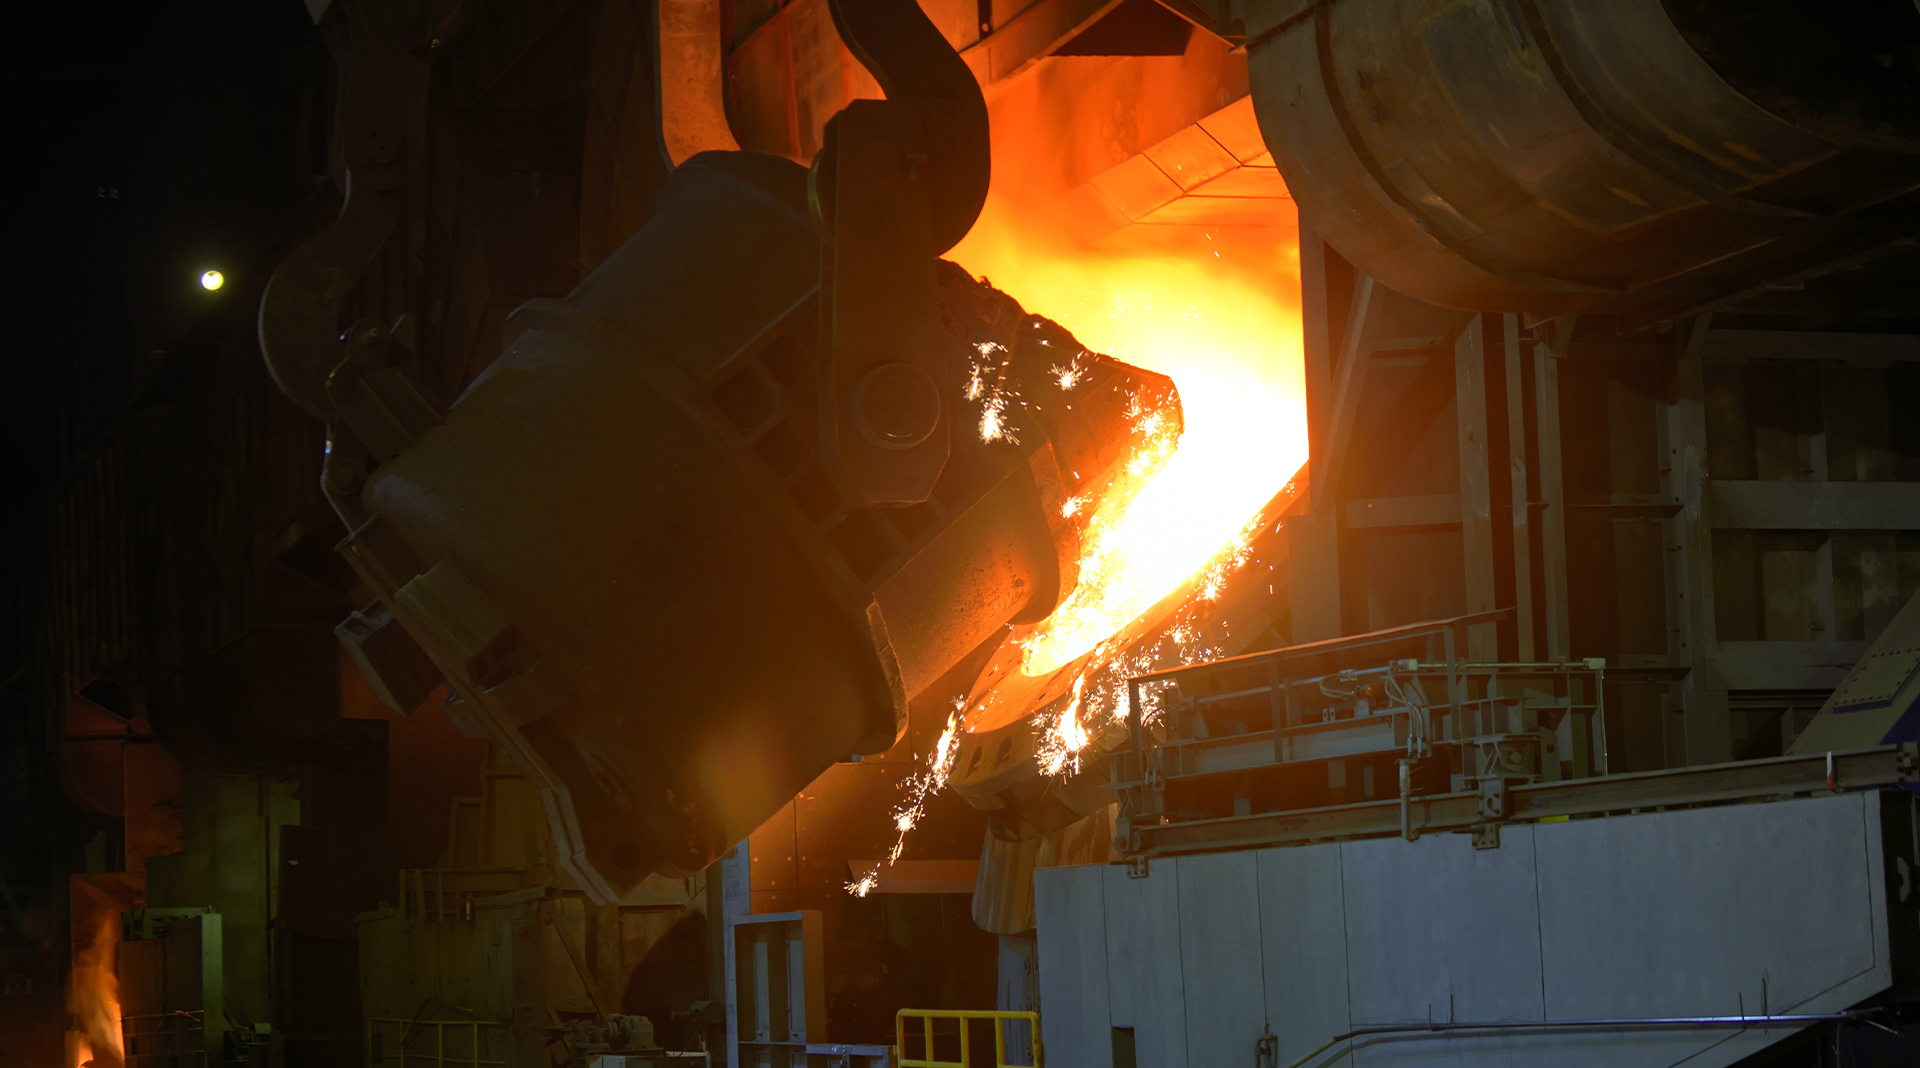
Stellen Sie sich eine 5-MW-Kugelmühle in einem Bergbauwerk vor. Die Welle hat einen Durchmesser von über 300 mm, rotiert mit einigen hundert Umdrehungen pro Minute und trägt eine hohe Radiallast. Die Komponente, die es Monat für Monat am Laufen hält, ist oft ein einfaches Gleitlager aus Bronze: eine zylindrische Hülse mit einer sorgfältig bearbeiteten Bohrung. Wenn es funktioniert, ist es fast unsichtbar. Bei einem Ausfall stoppt die gesamte Produktionslinie.
Die Schlussfolgerung, die Sie vorweg nehmen müssen: Ein Gleitlager ist kein Massenteil. Seine Zuverlässigkeit beruht auf dem Zusammenspiel von Materialauswahl, Schmierspalt, Oberflächenbeschaffenheit und Betriebsbedingungen. Wenn Sie das richtig machen, kann ein Gleitlager aus Kupferlegierung jahrzehntelang laufen. In diesem Leitfaden werden die Grundlagen, die Legierungsoptionen, die Schmierungsregeln und die Auswahlschritte erläutert, die in realen industriellen Umgebungen wichtig sind.
Was ist ein Gleitlager?
Ein Gleitlager, auch Gleitlager oder Gleitlager genannt, lagert eine rotierende Welle mithilfe einer zylindrischen Hülse. Der rotierende Teil der Welle ist der Zapfen, während die stationäre Hülse die Lagerschale ist. Im Gegensatz zu Kugel- oder Rollenlagern hat ein Gleitlager keine Wälzkörper. Stattdessen trennt ein dünner Schmierfilm die bewegliche und die stationäre Oberfläche.
Im Normalbetrieb berührt die Welle das Gehäuse nicht. Wenn sich der Zapfen dreht, zieht er Öl in einen keilförmigen Spalt. In diesem Ölfilm baut sich Druck auf und hebt die Welle leicht von der Bohrung ab. Durch diesen hydrodynamischen Effekt erhält das Lager einen stabilen, gut gedämpften Auflagepunkt. Das gleiche Prinzip funktioniert in einer kleinen Pumpe und in der Antriebswelle eines Schiffes.
Bei niedriger Drehzahl, beim Anfahren oder nach einem Öldruckverlust kann die Welle in Misch- oder Grenzschmierung laufen. Dabei wird der Ölfilm teilweise gebrochen und die Unebenheiten von Zapfen und Lagerfläche berühren sich. Deshalb sind Materialverträglichkeit und Oberflächenbeschaffenheit wichtig; Eine gut ausgewählte Bronzelegierung übersteht wiederholten Grenzkontakt ohne Risse oder Schweißungen.
Gleitlager verdienen ihren Platz durch mehrere praktische Vorteile:
- Hohe radiale Belastbarkeit in einem kompakten Gehäuse
- Hervorragende Vibrationsdämpfung in rotierenden Maschinen
- Gute Toleranz gegenüber Stoßbelastungen und vorübergehenden Überlastungen
- Lange Lebensdauer bei zuverlässiger Ölversorgung
Schlüsseltypen und Konfigurationen
Es gibt kein einzelnes Gleitlagerdesign, das für jede Maschine passt. Die richtige Geometrie hängt von der Wellengröße, der Drehzahl, der Wartungsphilosophie und davon ab, ob Sie die Rotationsinstabilität kontrollieren müssen.
Vergleich der gängigsten Gleitlagerkonfigurationen, die in schweren rotierenden Geräten verwendet werden. | Typ | Am besten geeignet für | Entscheidender Vorteil |
| Voller runder Ärmel | Kontinuierliche Rotation, mäßige Belastung, einfache Gehäuse | Geringe Kosten und hohe statische Steifigkeit |
| Geteilt (zweiteilig) | Große Schächte, begrenzte Ausfallzeiten, häufige Inspektion | Schalenhälften können ausgetauscht werden, ohne dass der Schaft entfernt werden muss |
| Kipppad | Hochgeschwindigkeits-Turbomaschinen und dynamische Stabilitätsprobleme | Unterdrückt Ölwirbel und Ölpeitschen |
| Mit Flansch | Kombinierte radiale und leichte axiale Belastungen | Druckflächen sind in die zylindrische Bohrung integriert |
Für die meisten Schwerlastpositionen in der Industrie ist eine vollrunde oder geteilte Bronzehülse die praktische Wahl. Kipptellerkonstruktionen sind Maschinen vorbehalten, bei denen Geschwindigkeit und Vibration eine aktive Geometrie erfordern.
Lagermaterialien: Warum Kupferlegierungen das Arbeitstier sind
Stahlschalen mit weichen Babbitt-Auskleidungen sind in Hochgeschwindigkeits-Turbinenlagern üblich. Bei mittleren bis schweren Belastungen in kontaminierten oder leicht korrosiven Umgebungen gewinnen jedoch häufig massive Kupferlegierungen. Sie vereinen Festigkeit, Einbettbarkeit, Korrosionsbeständigkeit und die Fähigkeit, gegen eine relativ einfache Wellenoberfläche zu laufen.
Zinnbronze (CuSn)
Zinnbronzen, typischerweise mit 8 bis 12 Prozent Zinn, sind die klassischen Lagerlegierungen für die Schifffahrt und Industrie. Sie widerstehen dem Angriff von Meerwasser, halten mäßigen Stoßbelastungen stand und verschleißen gut an Lagerzapfen aus gehärtetem Stahl. Deshalb kommt Zinnbronze in Schiffsantriebssystemen, Steuergetrieben und Ankerwindenlagern vor.
Aluminiumbronze (CuAl)
Aluminiumbronzen enthalten normalerweise 8 bis 11 Prozent Aluminium sowie Eisen und Nickel und sind fester und härter als Zinnbronze. Sie tolerieren höhere Stücklasten und sind verschleißfester in sandigen oder abrasiven Umgebungen. Sie finden Aluminiumbronze-Buchsen in Bergbau-, Metallurgie- und Baumaschinen, wo Ausfallzeiten teuer sind.
Bei selbstschmierenden Versionen ist die Buchse mit Graphit- oder Festschmierstoffstopfen bearbeitet. Wenn der Öldruck während der Inbetriebnahme oder Wartung verloren geht, verhindern die Stopfen den Kontakt von Metall zu Metall. Diese Eigenschaft macht selbstschmierende Aluminium-Bronze-Buchsen zu einer zuverlässigen Wahl für Geräte, die im Fernbetrieb oder bei starken Stößen eingesetzt werden.
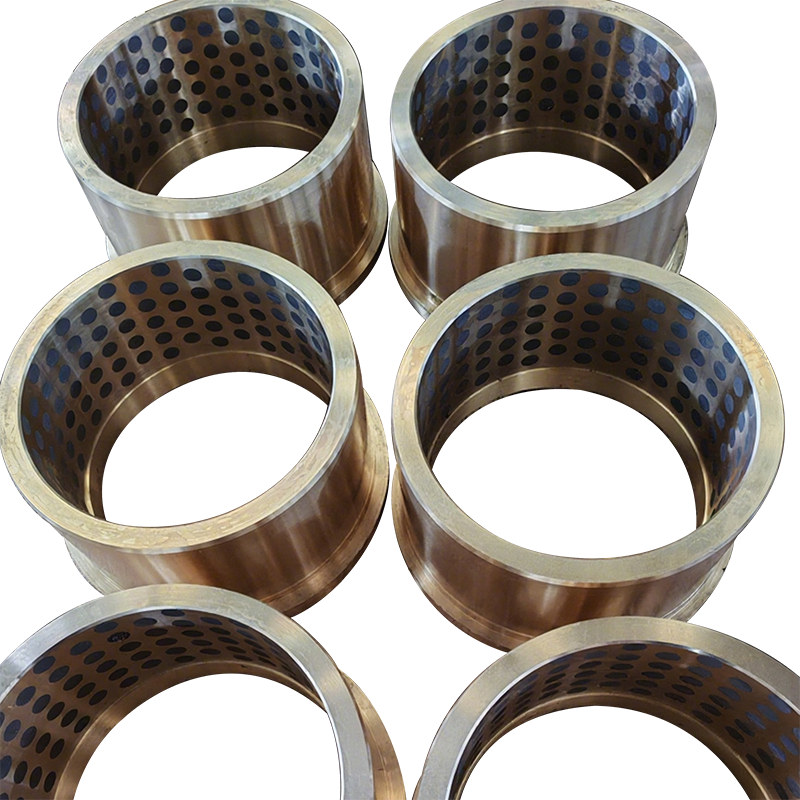 Selbstschmierende Aluminiumbronzebuchsen für Bergbaumaschinen Diese Buchsen sind für schwere Lasten, niedrige Geschwindigkeiten, staubige und korrosive Bergbaubedingungen konzipiert und bestehen aus Nickel-Aluminium-Bronze mit eingebetteten Festschmierstoffen, um den Kontakt von Metall zu Metall zu verhindern und den Wartungsaufwand bei entfernten Einsätzen zu reduzieren. Produkt anzeigen →
Messing (CuZn)
Messing ist die kostengünstige Kupferlegierung. Es ist leicht zu bearbeiten, formstabil und für mittlere Belastungen in sauberen, gut geschmierten Verbindungen geeignet. In vielen Schiffsanwendungen werden Messingbuchsen immer noch in Heckwellenabdichtungsvorrichtungen verwendet, bei denen die Hauptanforderung ein fester Sitz und eine geringe Korrosion unter normalen Bedingungen ist.
Schmierung und Abstand: Schutz des Flüssigkeitsfilms
Ein Gleitlager ist nur so gut wie sein Ölfilm. Zu viel Spiel geht zu Lasten der Tragfähigkeit und Dämpfung; Ein zu geringer Abstand verhindert, dass genügend Öl in die Lastzone gesaugt wird. Die allgemeine Praxis für Bronzebuchsen ist ein Durchmesserspiel von etwa 0,1 bis 0,2 Prozent des Wellendurchmessers. Bei einem 100 mm Schaft bedeutet das 0,10 bis 0,20 mm; für eine 300-mm-Welle 0,30 bis 0,60 mm. Konsultieren Sie immer den Lagerhersteller, bevor Sie Gehäuse bearbeiten.
Typische Spielbereiche für industrielle Gleitlager aus Bronze; Die tatsächlichen Werte hängen von Geschwindigkeit, Last und Schmiermittelviskosität ab. | Schaftdurchmesser | Typisches diametrales Spiel | Gemeinsame Ölviskosität |
| 50-100 mm | 0,05–0,20 mm | ISO VG 32-68 |
| 100-250 mm | 0,15–0,50 mm | ISO VG 68-150 |
| 250-500 mm | 0,30–0,90 mm | ISO VG 150-460 |
Ölschmierung wird bevorzugt, wenn Wärme abgeführt werden muss, Partikel gefiltert werden müssen oder die Wellengeschwindigkeit hoch ist. Fett funktioniert gut bei langsamem, intermittierendem Betrieb, da es an Ort und Stelle bleibt und als Dichtung fungiert. Wenn Sie von Öl auf Fett umsteigen, überprüfen Sie den Kühlweg und das Nachschmierintervall erneut.
Oberflächenbeschaffenheit und Ausrichtung runden das Bild ab. Die Zapfen sollten auf einen Ra-Wert von etwa 0,4 bis 0,8 Mikrometer geschliffen und die Bohrungen auf ein entsprechendes Maß bearbeitet werden. Eine Fehlausrichtung von mehr als 0,01 mm pro mm Länge verkürzt die Lagerlebensdauer erheblich.
Während der ersten 24 bis 48 Betriebsstunden sollte ein neues Bronzelager bei reduzierter Last betrieben und auf heiße Stellen untersucht werden. Durch diese Einlaufphase können die Oberflächen ein poliertes Kontaktbild aufbauen. Wenn die Temperatur schnell ansteigt, stoppen Sie die Maschine und überprüfen Sie Ausrichtung und Spiel, bevor Sie fortfahren.
Häufige Ausfallarten von Gleitlagern
Die meisten Lagerausfälle folgen einem kleinen Muster. Das Symptom sagt Ihnen, wo Sie zuerst suchen müssen.
Eine kurze Diagnoseanleitung für vier häufige Ausfallarten von Gleitlagern im Industriebetrieb. | Fehlermodus | Typische Symptome | Die häufigsten Ursachen | Praktische Antwort |
| Abwischen oder Anfall | Riefen im Bohrloch, metallische Ablagerungen, Überhitzung | Ölmangel, Start-Stopp-Kontakt, übermäßige Fehlausrichtung | Schmierstofffluss wiederherstellen, Welle reparieren, Anlauflast reduzieren |
| Ermüdung oder Abplatzung der Auskleidung | Risse, Grübchen oder örtlicher Verlust von Auskleidungsmaterial | Wiederholte hohe zyklische Belastungen, ungestütztes Gehäuse, dünner Ölfilm | Verwenden Sie eine stärkere Kupferlegierung, vergrößern Sie die Lagerfläche und verbessern Sie die Ölviskosität |
| Kavitationserosion | Wabenartige Vertiefungen in der belasteten Zone | Schnelle Druckänderungen im Hochgeschwindigkeitsölfluss | Reduzieren Sie die Ölgeschwindigkeit, modifizieren Sie die Rillen und erhöhen Sie die Stabilität des Versorgungsdrucks |
| Korrosion oder Wassereintritt | Verfärbungen, Rostpartikel, milchiges oder klebriges Öl | Wasserverschmutzung, aggressive Prozessflüssigkeiten, schlechte Abdichtung | Verbessern Sie die Dichtung, verwenden Sie Aluminiumbronze oder Zinnbronze, lassen Sie das Öl ab und ersetzen Sie es |
Wenn Ihr Lagergehäuse langsam Öl verliert, prüfen Sie, ob Wasser vorhanden ist, bevor Sie von einem Materialproblem ausgehen. Eindringendes Wasser verändert die Viskosität des Öls und greift die Legierungsoberfläche an, wodurch ein kleines Leck zu einem vollständigen Austausch des Lagers führt.
So wählen Sie ein Gleitlager für Ihre Ausrüstung aus
Beginnen Sie mit der Betriebsaufgabe, nicht mit einem Katalog. Eine gute Auswahl ist eine Abfolge eingrenzender Entscheidungen:
- Definieren Sie die Radiallast bei normaler Geschwindigkeit und bei Anlauf- oder Pumpbedingungen.
- Bestätigen Sie die Schmiermittelversorgung: Typ, Druck, Viskosität, Durchfluss und Filterung.
- Wählen Sie eine Kupferlegierung, die zu Belastung, Korrosion, Temperatur und Wartungsbudget passt.
- Berechnen oder überprüfen Sie das Durchmesserspiel und die Oberflächenbeschaffenheit anhand der Daten des Gehäuseherstellers.
- Überprüfen Sie die Toleranz der Gehäusebohrung, die Rundheit und die Montageausrichtung.
- Fügen Sie Zustandsüberwachung für kritische Maschinen hinzu: Temperatur-, Vibrations- oder Ölrückstandsanalyse.
Für Wellen, die in Meerwasser- oder Spritzgebieten betrieben werden, widerstehen Buchsenlegierungen aus Zinnbronze Lochfraß und galvanischer Korrosion weitaus besser als Stahl oder Gusseisen. Aus diesem Grund sind Zinnbronze-Buchsen nach wie vor der Standard in Schiffsantriebs- und Steuersystemen.
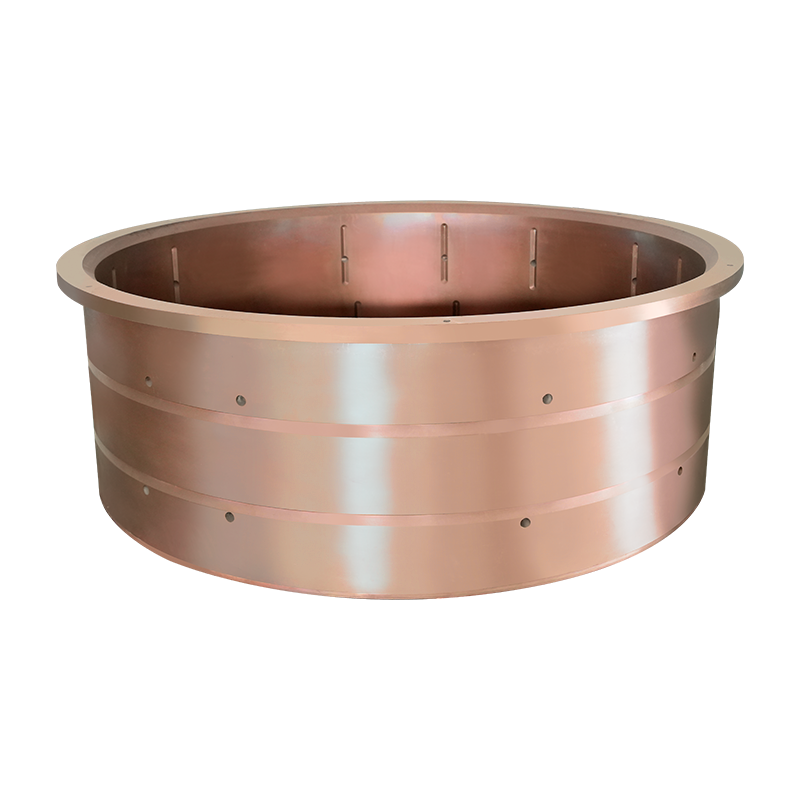 Zinnbronze-Buchsen für Schiffsantriebssysteme Buchsen aus Zinnbronze widerstehen Lochfraß und galvanischer Korrosion im Meerwasser und sind daher der Standard für Schiffsantriebs- und Steuersysteme. Sie sind aus einer hochfesten Legierung präzisionsgegossen, gewährleisten einen stabilen Betrieb unter Stoßbelastungen und bieten Selbstschmierung für intermittierende Schmierung. Produkt anzeigen →
Achten Sie beim Kauf auf „gleichwertige“ Buchsen mit ungeprüfter Legierungschemie. Ein kleiner Unterschied im Zinn- oder Aluminiumgehalt kann die Korrosionsbeständigkeit und Belastbarkeit verändern. Fragen Sie den Lieferanten nach Materialtestberichten, Details zum Gussprozess und Daten zur Maßkontrolle.
Warum mit einem Hersteller von Kupferlegierungen zusammenarbeiten?
Die Materialauswahl ist nur die halbe Miete. Bearbeitungstoleranz, Gussqualität und Anwendungsunterstützung entscheiden darüber, ob das Teil in Ihrer Maschine überlebt. Yangzhou Yifeng Copper Products stellt seit mehr als 20 Jahren Kupferlegierungsteile her, mit einer 30.000 m² großen Anlage, hauseigenem Gießen und Bearbeiten und über 80 Mitarbeitern, darunter 20 technische Spezialisten. Unsere Fabrik produziert Bronzebuchsen, selbstschmierende Lager, Dichtungsringe aus Kupferlegierungen und Schneckengetriebe für Bergbau-, Schiffs-, Metallurgie-, Bau- und Öl- und Gasgeräte.
Zusätzlich zu Standard-Teilenummern unterstützen wir Reverse Engineering, kundenspezifische Legierungsauswahl und Prototypenläufe. Unsere technische Zusammenarbeit mit der Southwest Jiaotong University bietet einen Kanal für Materialforschung und Problemlösung. Weitere Informationen zu unserer Produktionsgeschichte und unserer technischen Unterstützung finden Sie auf unserer Seite Hintergrundseite des Unternehmens , oder Kontaktieren Sie unser Engineering-Team wenn Sie eine individuelle Lagergröße oder einen schnelleren Austauschplan benötigen.
Das beste Gleitlager ist leicht zu übersehen: Es ist maßgenau, aus der richtigen Legierung gefertigt, richtig geschmiert und wird termingerecht geprüft. Wenn diese Bedingungen erfüllt sind, erledigt das Lager einfach seine Aufgabe. Wenn Sie einen Lieferanten benötigen, der Kupferlegierungslager für reale Betriebsbedingungen entwickelt, übernehmen wir genau diese Art von Aufgabe.


 English
 日本語
 русский
 Deutsch